

OEE Nedir ve Nasıl Hesaplanır? Kullanılabilirlik, Performans ve Kalite
OEE (Overall Equipment Effectiveness), üretim ekipmanlarının planlanan üretim süresi içerisinde ne kadar etkili kullanıldığını ölçmek için kullanılan önemli bir performans göstergesidir. Türkçede genellikle Genel Ekipman Etkinliği olarak ifade edilir.
Bir makinenin yalnızca çalışıyor olması yüksek verimlilik anlamına gelmez. Makine sık sık duruyor, ideal hızının altında çalışıyor veya üretilen parçaların bir bölümü kalite kontrolden geçemiyorsa gerçek üretim etkinliği düşer. OEE, bu kayıpları kullanılabilirlik, performans ve kalite olmak üzere üç temel bileşen üzerinden ölçer.
Bu nedenle OEE yalnızca tek bir yüzde değeri değildir. Doğru kullanıldığında üretim hattında kaybın nerede oluştuğunu, hangi makinelerde iyileştirme yapılması gerektiğini ve yapılan çalışmaların gerçekten sonuç verip vermediğini anlamaya yardımcı olur.
OEE Nedir?
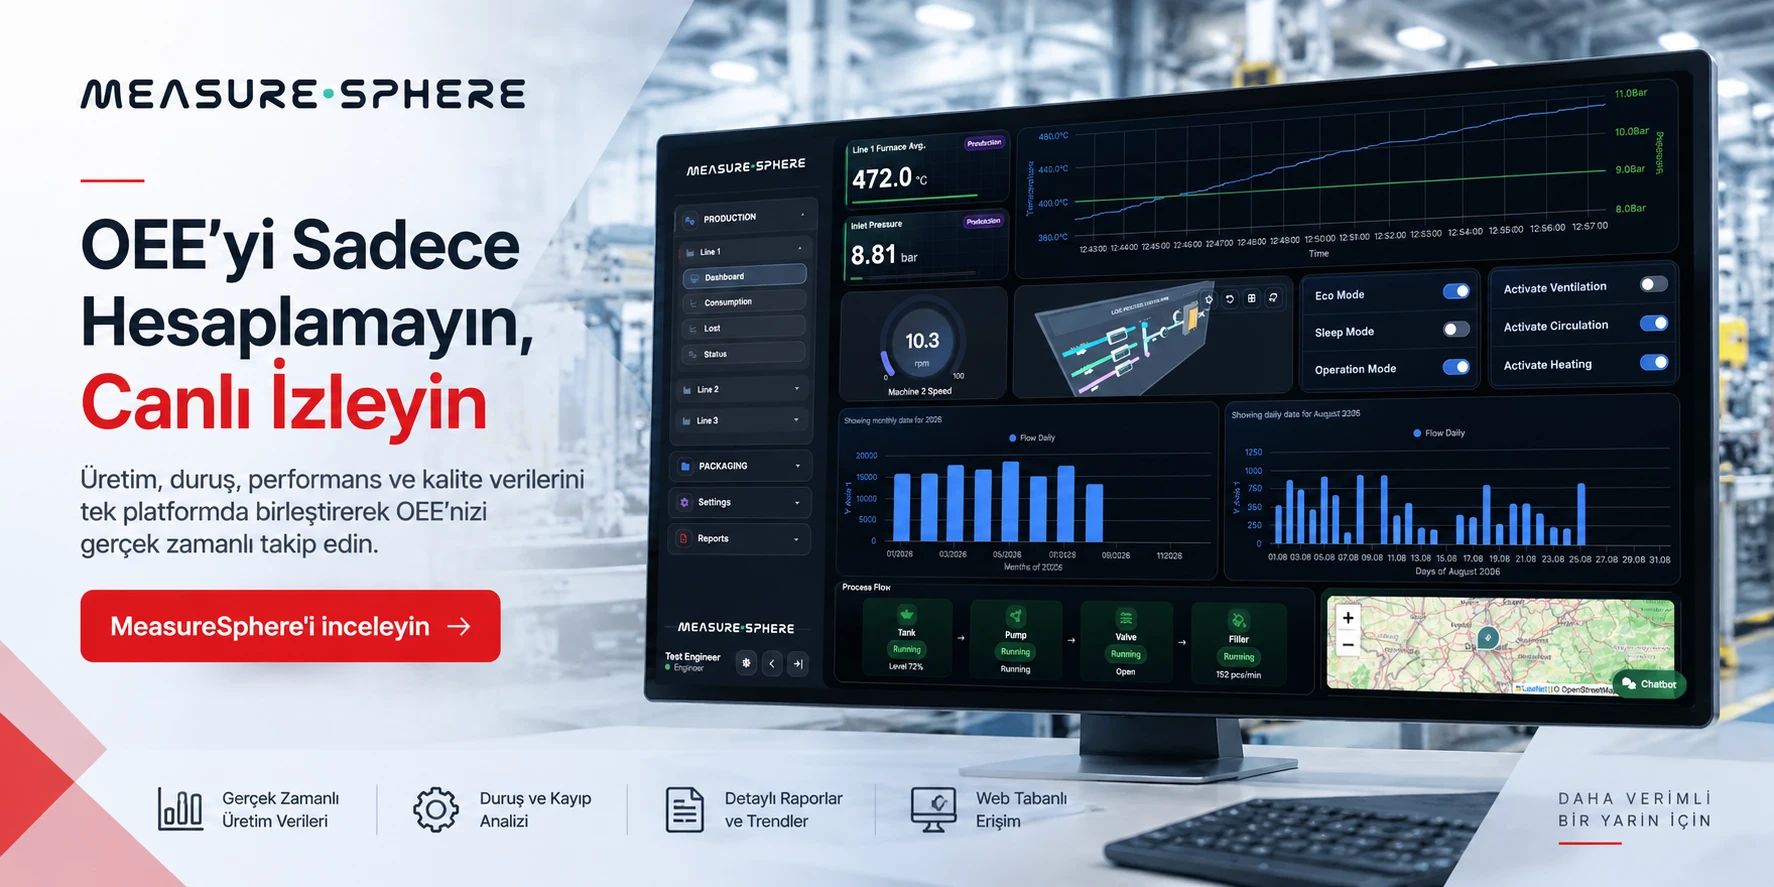
OEE, planlanan üretim süresi içerisinde ekipmanın ne kadar süre çalıştığını, çalışırken ideal üretim hızına ne kadar yaklaştığını ve üretilen ürünlerin ne kadarının kaliteli olduğunu aynı hesaplama içerisinde birleştirir.
OEE'nin üç temel bileşeni şunlardır:
- Kullanılabilirlik (Availability): Planlanan üretim süresinin ne kadarında ekipmanın gerçekten çalıştığını gösterir.
- Performans (Performance): Ekipmanın çalıştığı süre boyunca ideal üretim hızına ne kadar yaklaştığını gösterir.
- Kalite (Quality): Üretilen toplam ürün içerisindeki sağlam ürün oranını gösterir.
Bu üç değer birlikte değerlendirilerek üretim ekipmanının gerçek etkinliği ortaya çıkarılır.
OEE Nasıl Hesaplanır?
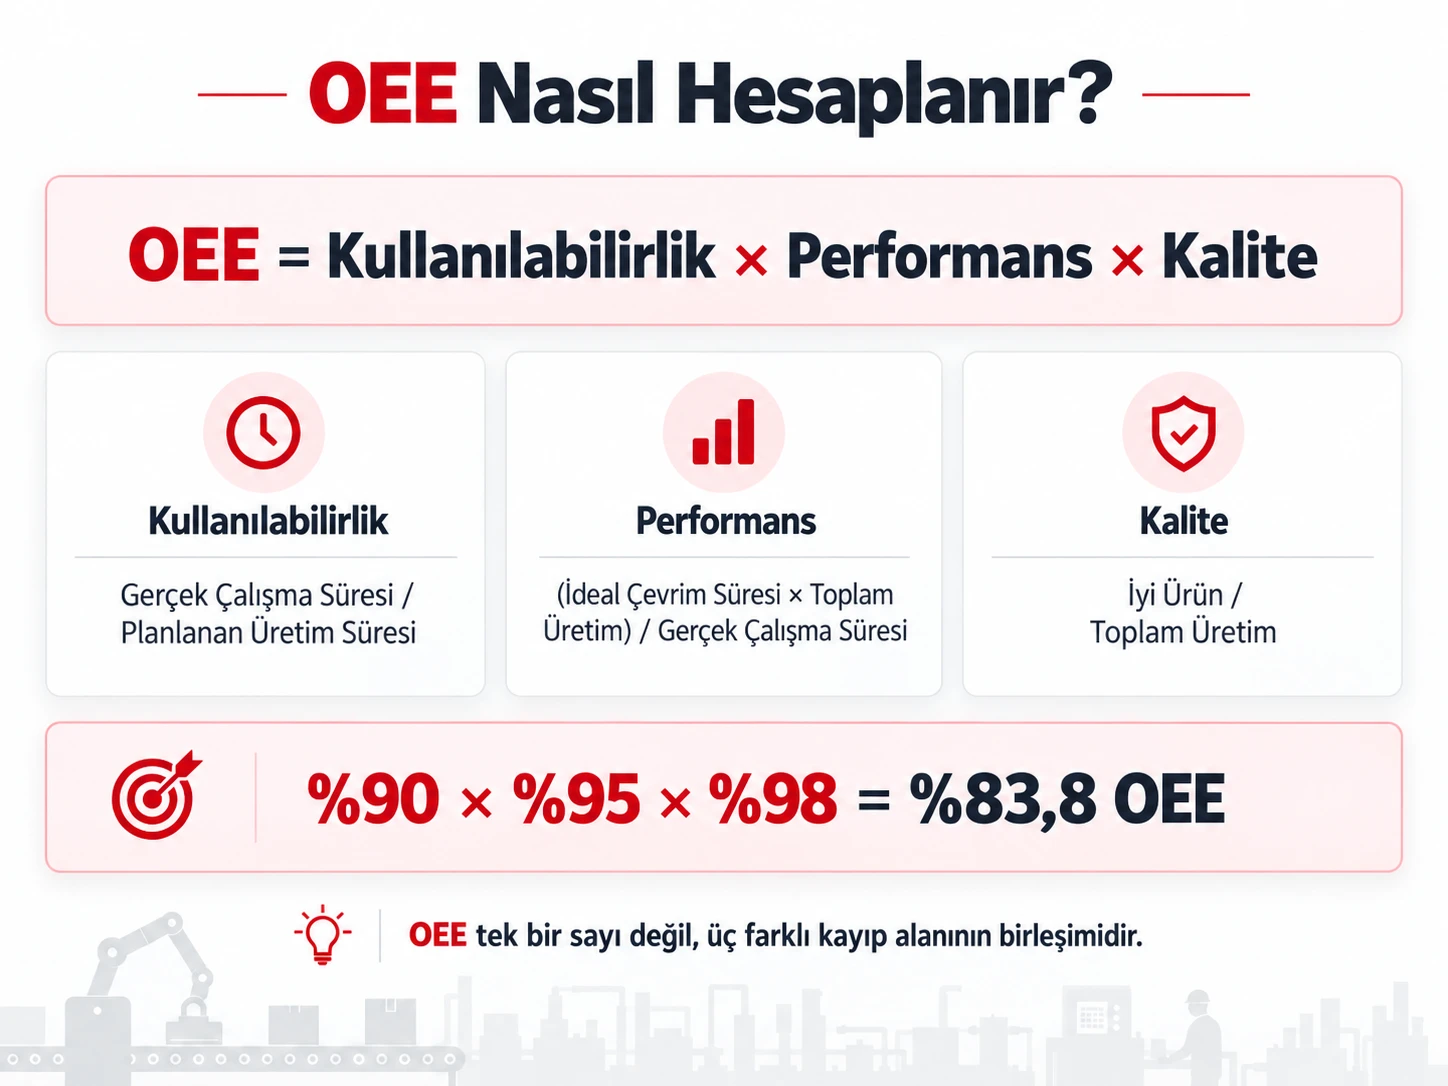
Temel OEE formülü oldukça basittir:
Ancak OEE değerinin neden yükseldiğini veya düştüğünü anlayabilmek için bu üç bileşenin ayrı ayrı hesaplanması gerekir.
Kullanılabilirlik Nasıl Hesaplanır?
Kullanılabilirlik, ekipmanın üretim yapması planlanan sürenin ne kadarında gerçekten çalıştığını gösterir.
Örneğin bir makinenin 8 saatlik vardiyada 450 dakika üretim yapması planlanmış ve arızalar veya diğer duruşlar nedeniyle 405 dakika çalışmışsa:
405 / 450 = %90 Kullanılabilirlik
Arızalar, ekipman beklemeleri, uzun ayarlar ve plansız duruşlar kullanılabilirlik değerini düşüren başlıca kayıplar arasındadır.
Performans Nasıl Hesaplanır?
Performans, ekipmanın çalıştığı süre içerisinde teorik veya ideal üretim hızına ne kadar yaklaştığını gösterir.
Makine çalışıyor görünmesine rağmen ideal hızının altında üretim yapıyorsa performans kaybı oluşur. Küçük duruşlar, kısa beklemeler, düşük çalışma hızı ve çevrim süresindeki uzamalar performans değerini azaltabilir.
Kalite Nasıl Hesaplanır?
Kalite değeri, toplam üretimin ne kadarının kabul edilebilir ve sağlam ürün olduğunu gösterir.
Örneğin 10.000 adet üretimin 9.800 adedi kalite kontrolünden geçiyorsa:
9.800 / 10.000 = %98 Kalite
Hurda ürünler, yeniden işleme gerektiren parçalar, başlangıç fireleri ve proses kaynaklı kalite problemleri OEE'nin kalite bileşenini düşürür.
Gerçek Bir OEE Hesaplama Örneği
Bir üretim makinesinin aşağıdaki değerlere sahip olduğunu düşünelim:
- Kullanılabilirlik: %90
- Performans: %95
- Kalite: %98
OEE ≈ %83,8
Burada dikkat edilmesi gereken önemli nokta, üç göstergenin ayrı ayrı yüksek görünmesine rağmen çarpıldıklarında toplam OEE değerinin daha düşük çıkmasıdır. Bu nedenle küçük görünen kayıplar üretimin toplam etkinliği üzerinde önemli bir etki oluşturabilir.
%100 OEE Ne Anlama Gelir?
Teorik olarak %100 OEE;
- Ekipmanın planlanan üretim süresinin tamamında çalıştığını,
- İdeal çevrim süresinde üretim yaptığını,
- Üretilen bütün parçaların kaliteli olduğunu
ifade eder.
Gerçek üretim ortamlarında ise hedef yalnızca mümkün olan en yüksek yüzdeye ulaşmak olmamalıdır. Daha önemli olan, aynı ekipmanın veya üretim hattının zaman içerisindeki gelişimini izlemek ve OEE kaybının hangi bileşenden kaynaklandığını belirlemektir.
OEE Neden Düşer?
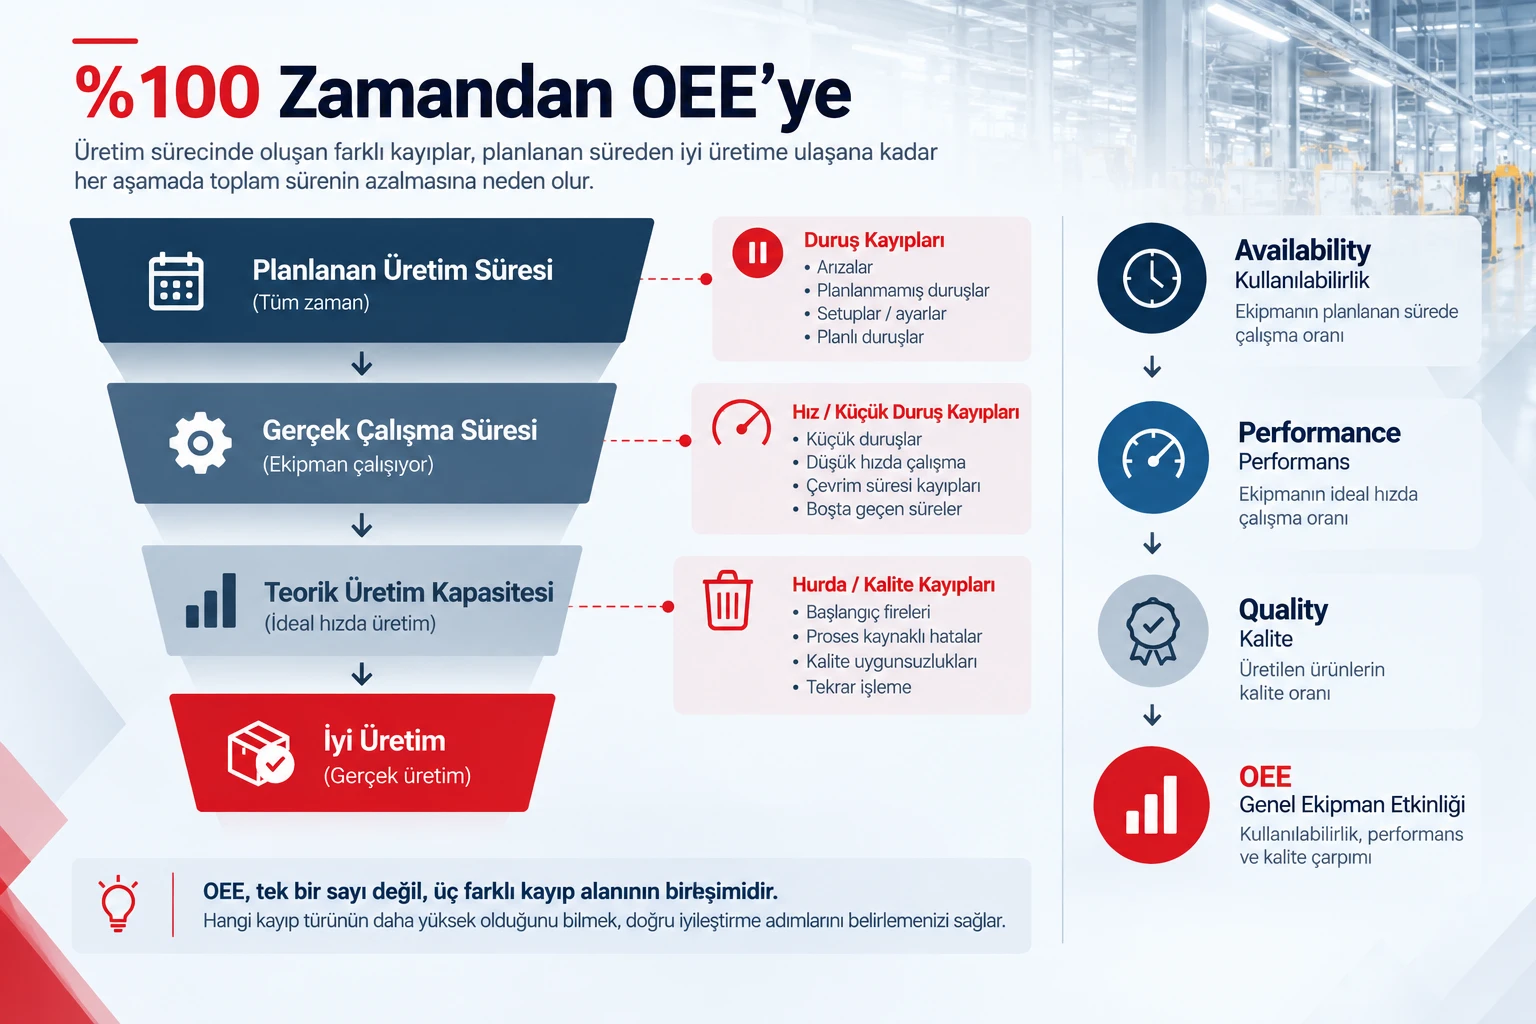
OEE kayıplarını yalnızca toplam yüzde üzerinden değerlendirmek sorunun kaynağını göstermeyebilir. Kayıpların kullanılabilirlik, performans ve kalite başlıkları altında ayrı ayrı incelenmesi gerekir.
Duruş Kayıpları
Arıza, malzeme bekleme, operatör bekleme, setup, ayar ve benzeri nedenlerle ekipmanın üretim yapamadığı süreler kullanılabilirliği azaltır.
Hız ve Küçük Duruş Kayıpları
Makine çalışıyor görünse bile ideal hızın altında üretim yapılması veya çok kısa fakat sık tekrarlanan mikro duruşlar performans kaybına neden olabilir.
Kalite Kayıpları
Hurda, yeniden işleme, proses hatası veya başlangıç fireleri toplam üretimin kaliteli ürüne dönüşmesini engeller ve kalite oranını düşürür.
OEE Hesaplamak İçin Hangi Veriler Gereklidir?
Sağlıklı bir OEE hesabı yapabilmek için üretim sürecinden doğru ve tutarlı verilerin alınması gerekir.
Temel olarak aşağıdaki bilgiler kullanılabilir:
- Planlanan üretim süresi
- Makinenin çalışma ve duruş süreleri
- Duruş nedenleri
- Toplam üretim adedi
- İyi ürün miktarı
- Hurda veya hatalı ürün miktarı
- İdeal çevrim süresi
Bu bilgilerin manuel olarak kayıt altına alınması mümkün olmakla birlikte üretim hacmi büyüdükçe otomatik veri toplama yöntemleri daha güvenilir ve sürdürülebilir hale gelir.
OEE Verileri Makinelerden Nasıl Toplanır?
Üretim tesislerinde OEE için gerekli veriler farklı kaynaklardan alınabilir. Yeni makinelerde PLC içerisindeki çalışma durumu, üretim sayacı, alarm ve proses bilgileri endüstriyel haberleşme protokolleri üzerinden merkezi sisteme aktarılabilir.
Eski makinelerde ise modern haberleşme altyapısı bulunmayabilir. Bu durumda makinenin çalışma kontağı, duruş bilgisi, ürün sayma sensörü veya diğer saha sinyalleri dijital ve analog I/O cihazları üzerinden okunabilir.
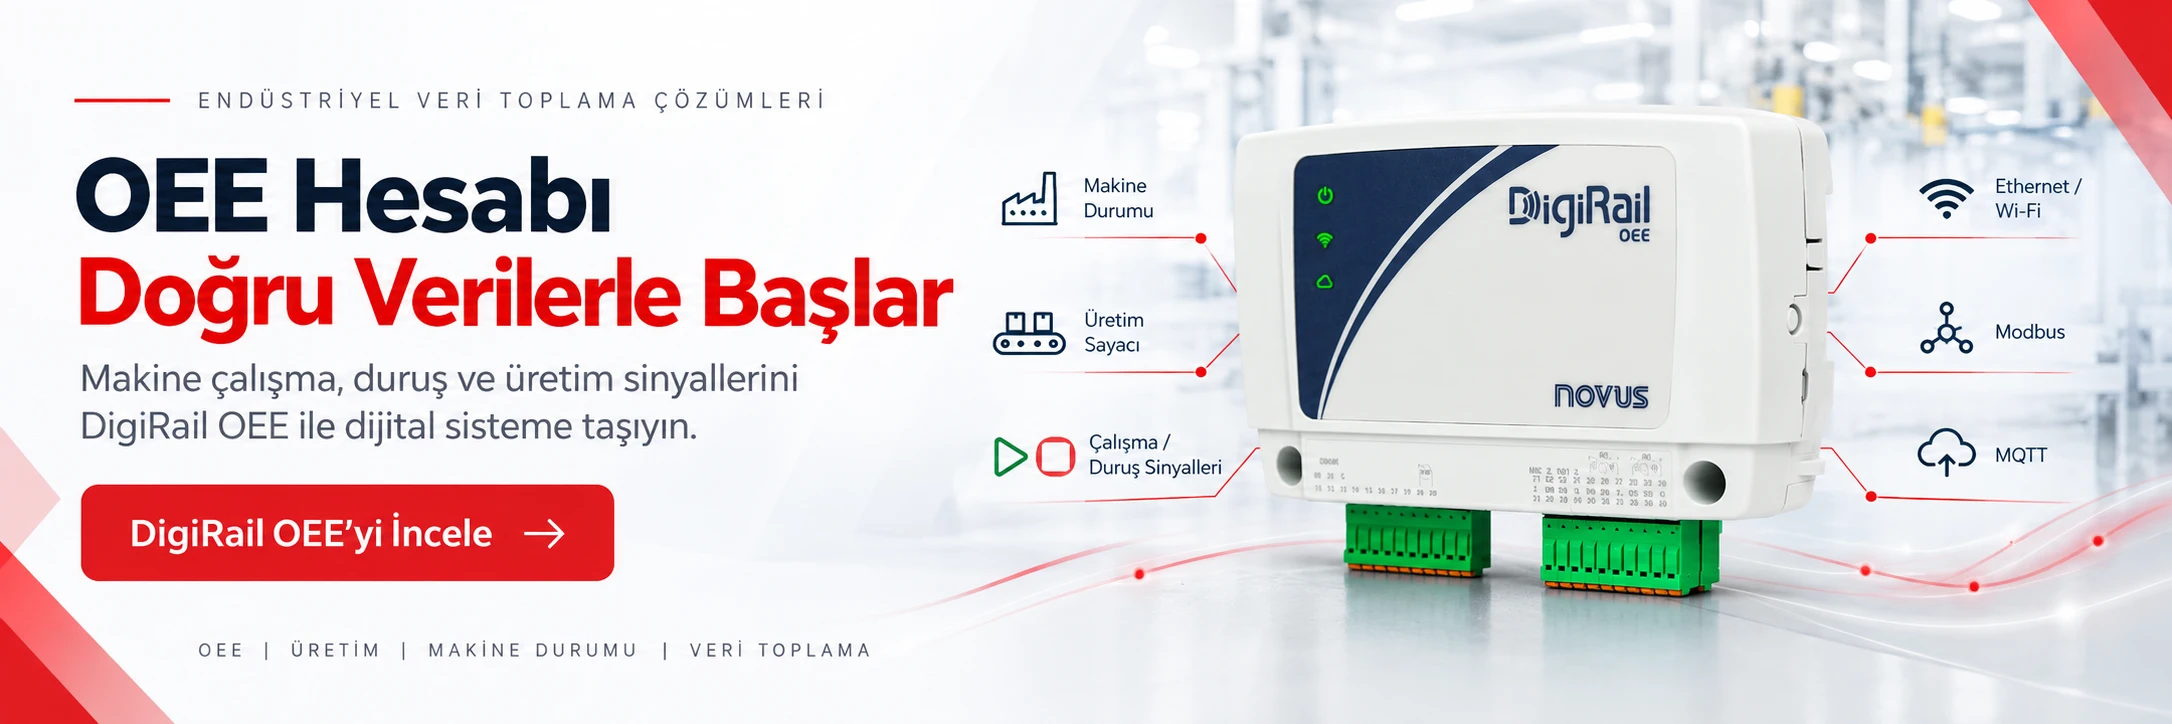
DigiRail OEE gibi IoT I/O çözümleri makine çalışma, duruş ve üretim sinyallerinin dijital sisteme aktarılmasında kullanılabilir. Ethernet veya Wi-Fi bağlantısı, dijital girişler, sayaç/pulse özellikleri, Modbus ve MQTT gibi haberleşme seçenekleri OEE veri toplama projelerinde değerlendirilebilir.
OEE Manuel mi Otomatik mi Hesaplanmalıdır?
Basit veya kısa süreli analizlerde üretim ve duruş bilgilerinin manuel olarak kaydedilmesi yeterli olabilir. Ancak manuel sistemlerde yanlış veri girişi, eksik duruş kaydı ve farklı operatörlerin aynı olayı farklı sınıflandırması gibi problemler yaşanabilir.
Otomatik veri toplama sistemlerinde ise makinenin çalışma durumu, üretim sayacı ve proses bilgileri doğrudan saha cihazlarından alınabilir. Böylece saniye veya dakika seviyesinde daha ayrıntılı üretim geçmişi oluşturulabilir.
Bununla birlikte duruş nedeninin teknik olarak otomatik tespit edilemediği durumlarda operatörün ilgili duruşu sınıflandırması gerekebilir. Bu nedenle birçok projede otomatik veri toplama ile kullanıcı girişinin birlikte kullanıldığı hibrit bir yapı tercih edilebilir.
MeasureSphere ile OEE Takibi
MeasureSphere içerisinde saha cihazlarından ve farklı veri kaynaklarından alınan gerçek zamanlı bilgiler kullanılarak üretim uygulamaları oluşturulabilir.
Makine çalışma durumu, toplam üretim, kaliteli üretim, çevrim süresi ve diğer üretim bilgileri bir araya getirilerek OEE veya işletmeye özel farklı performans göstergeleri hesaplanabilir.
Hesaplanan değerlerin yalnızca mevcut OEE yüzdesini göstermesi yerine geçmiş kayıtlarla birlikte analiz edilmesi daha anlamlıdır. Örneğin:
- OEE'nin günlük, haftalık veya aylık değişimi
- Kullanılabilirlik kayıpları
- Performans kayıpları
- Kalite kayıpları
- Duruş nedenleri ve süreleri
- Üretim miktarları
- Hat veya makine karşılaştırmaları
aynı uygulama içerisinde dashboard ve raporlarla değerlendirilebilir.
OEE'nin Düşmesinin Gerçek Nedenini Bulmak
Sadece toplam OEE değerine bakmak çoğu zaman yeterli değildir. Örneğin iki makinenin OEE değeri %70 olabilir ancak kaybın nedeni tamamen farklı olabilir.
Birinci makinede uzun arızalar nedeniyle kullanılabilirlik düşükken ikinci makine sürekli çalışıyor fakat ideal hızından daha yavaş üretim yaptığı için performans düşük olabilir.
Bu nedenle OEE analizi yapılırken önce toplam değer, ardından kullanılabilirlik, performans ve kalite bileşenleri ve son olarak bu bileşenlerin altındaki gerçek kayıp nedenleri incelenmelidir.
Birden Fazla Makinenin OEE Değerleri Karşılaştırılabilir mi?
Evet. Aynı üretim hattındaki veya farklı tesislerdeki makinelerin OEE değerleri karşılaştırılabilir. Ancak karşılaştırmanın anlamlı olabilmesi için veri toplama ve hesaplama yöntemlerinin aynı şekilde tanımlanması gerekir.
Örneğin bir tesiste setup süresi planlanan üretim süresine dahil edilirken başka bir tesiste çıkarılıyorsa iki OEE değeri doğrudan karşılaştırılmamalıdır.
Bu nedenle OEE projelerinde hangi durumun çalışma, duruş, planlı duruş, hurda veya kaliteli üretim olarak değerlendirileceği proje başlangıcında açık şekilde tanımlanmalıdır.
OEE Değerini Artırmak İçin Ne Yapılabilir?
OEE değerini artırmanın en doğru yolu toplam yüzdeyi doğrudan yükseltmeye çalışmak değil, en büyük kayıp alanını tespit etmektir.
- Kullanılabilirlik düşükse: arıza, bakım, setup ve bekleme süreleri analiz edilebilir.
- Performans düşükse: mikro duruşlar, çevrim süresi ve çalışma hızı incelenebilir.
- Kalite düşükse: hurda, yeniden işleme ve proses hatalarının nedenleri araştırılabilir.
Yapılan iyileştirmeler sonrasında OEE ve alt bileşenlerin yeniden ölçülmesi, uygulanan aksiyonun gerçekten fayda sağlayıp sağlamadığının görülmesine yardımcı olur.
OEE ile SCADA Arasındaki İlişki
SCADA sistemleri makine ve proseslerden gerçek zamanlı veri toplamak, bu verileri kaydetmek, alarm oluşturmak ve kullanıcıya görselleştirmek için kullanılabilir.
Üretim bilgileri SCADA içerisinde mevcutsa bu veriler kullanılarak OEE veya farklı üretim KPI'ları hesaplanabilir. Bununla birlikte uygulamanın raporlama, üretim yönetimi ve kullanıcı ihtiyaçlarına göre SCADA, IIoT platformu veya MES gibi farklı yazılım katmanları birlikte kullanılabilir.
SCADA sistemleri hakkında daha fazla bilgi için SCADA Nedir? yazımızı inceleyebilirsiniz.
OEE Hakkında Sık Sorulan Sorular
OEE Açılımı Nedir?
OEE'nin açılımı Overall Equipment Effectiveness şeklindedir. Türkçede Genel Ekipman Etkinliği veya Toplam Ekipman Etkinliği ifadeleri kullanılabilir.
OEE Formülü Nedir?
Temel formül: OEE = Kullanılabilirlik × Performans × Kalite şeklindedir.
OEE %100 Olabilir mi?
Teorik olarak olabilir. Bu durumda ekipmanın planlanan üretim süresi boyunca hiç durmadan, ideal hızında ve sıfır kalite kaybıyla çalışması gerekir. Gerçek üretim ortamlarında bu durum oldukça zor olduğundan OEE daha çok kayıpları belirlemek ve sürekli iyileştirmeyi takip etmek için kullanılmalıdır.
İyi Bir OEE Değeri Kaç Olmalıdır?
Her sektör, üretim prosesi ve makine için tek bir ideal OEE değeri belirlemek doğru değildir. Farklı ürünler, çevrim süreleri, prosesler ve planlama yöntemleri farklı sonuçlar oluşturabilir. Bu nedenle işletmenin kendi başlangıç değerini ölçmesi ve zaman içerisindeki gelişimi takip etmesi daha sağlıklı bir yaklaşımdır.
OEE Çalışan Performansını Ölçer mi?
OEE doğrudan çalışan performansını ölçmek için tasarlanmış bir gösterge değildir. Ekipman ve üretim prosesinin etkinliğine odaklanır. Personel değişiklikleri üretim sonuçlarını etkileyebilir ancak OEE'nin çalışanları bireysel olarak puanlamak amacıyla kullanılması doğru bir yaklaşım değildir.
Eski Makinelerde OEE Hesaplanabilir mi?
Evet. Modern haberleşme protokolü bulunmayan makinelerde çalışma/duruş sinyali, ürün sayacı ve gerekli diğer bilgiler sensörler veya I/O modülleri üzerinden alınarak OEE hesabında kullanılabilir.
OEE Gerçek Zamanlı Hesaplanabilir mi?
Evet. Üretim, çalışma süresi, kaliteli ürün ve gerekli diğer bilgiler otomatik olarak alınabiliyorsa OEE değeri üretim devam ederken güncellenebilir. Böylece yalnızca vardiya sonunda rapor almak yerine performans gün içerisinde de takip edilebilir.
Sonuç
OEE, üretim ekipmanlarının etkinliğini tek bir yüzdeyle ifade etmenin ötesinde, üretimde oluşan kayıpların nereden kaynaklandığını anlamaya yardımcı olan güçlü bir performans göstergesidir.
Kullanılabilirlik duruş kayıplarını, performans hız ve küçük duruş kayıplarını, kalite ise hatalı ve hurda üretim kayıplarını ortaya çıkarır. Bu üç bileşenin birlikte değerlendirilmesi üretim sürecinin gerçek durumunu daha net şekilde gösterir.
Ancak doğru bir OEE analizi için doğru verilerin toplanması en az hesaplama kadar önemlidir. Makine durumlarının, üretim adetlerinin, çevrim sürelerinin ve kalite bilgilerinin güvenilir şekilde dijitalleştirilmesi; gerçek zamanlı izleme ve geçmiş dönem karşılaştırmalarının temelini oluşturur.
Bu nedenle başarılı bir OEE projesinin amacı yalnızca yüksek bir OEE yüzdesi göstermek değil; kayıpları görünür hale getirmek, iyileştirme fırsatlarını belirlemek ve yapılan çalışmaların üretime olan gerçek etkisini ölçmektir.